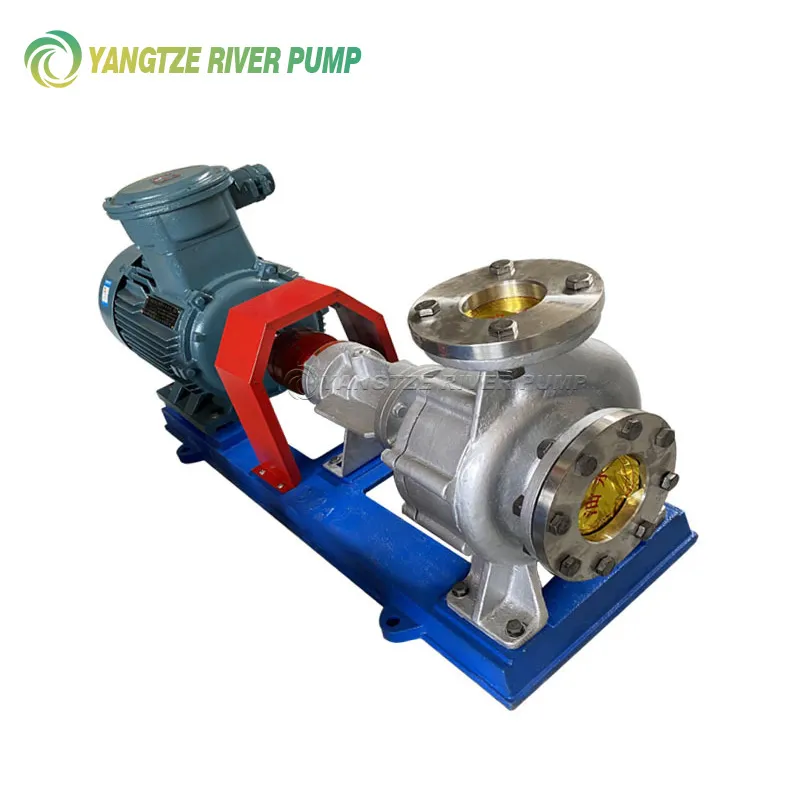
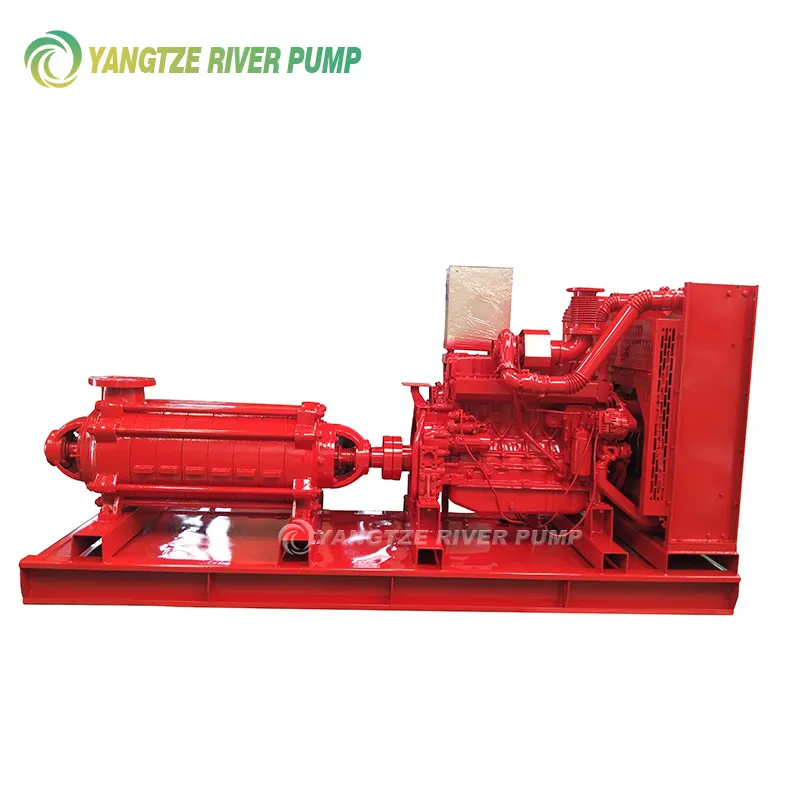
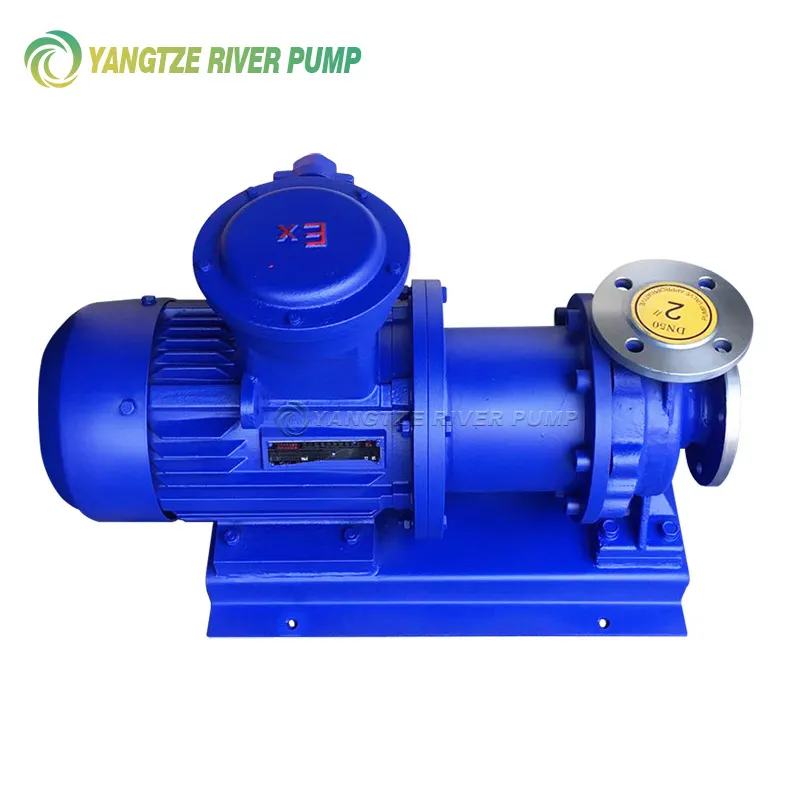
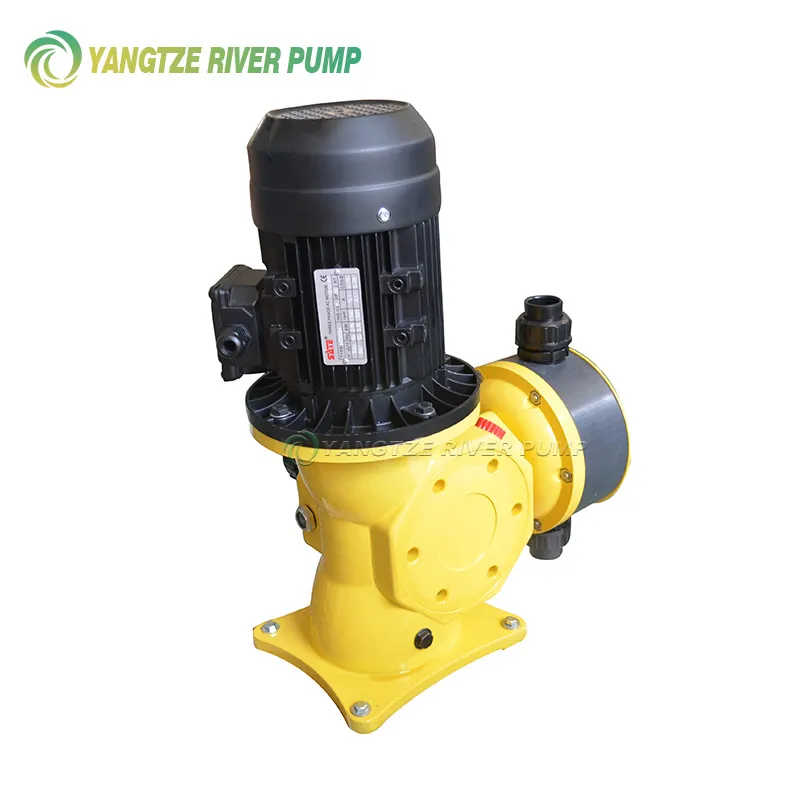
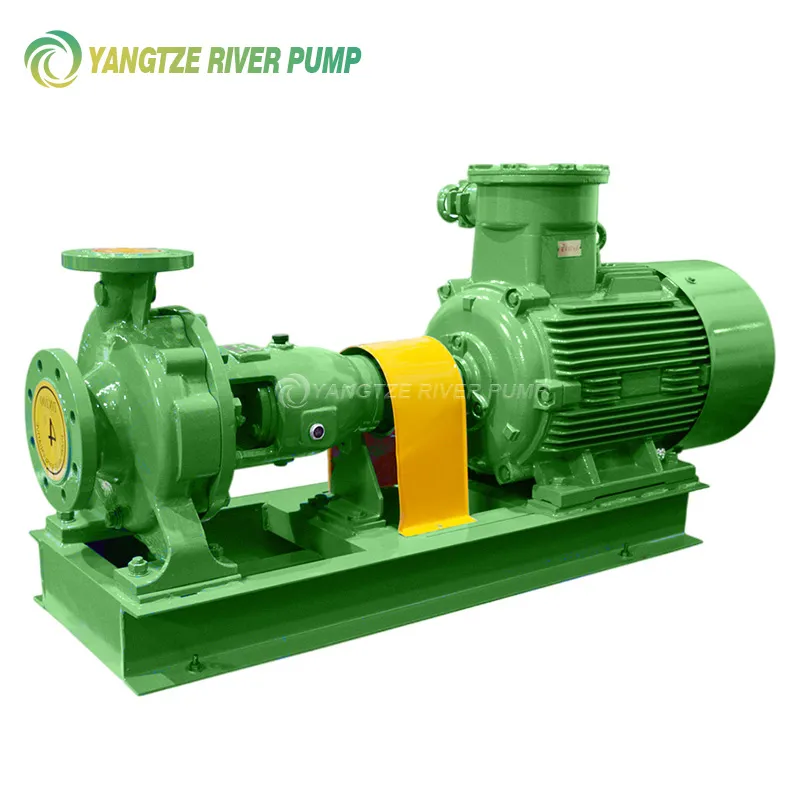
원심 펌프 어셈블리
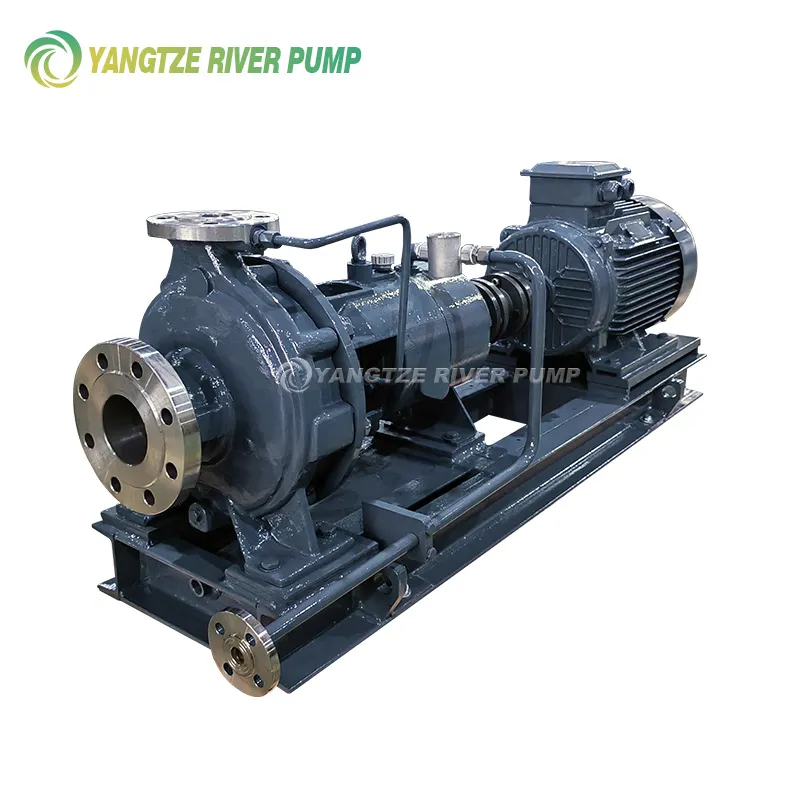
그들이 이야기할 때원심 펌프 어셈블리, 많은 사람들은 단순히 하우징과 임펠러를 나사로 조이는 것을 즉시 상상합니다. 실제로 이는 각 단계가 최종 리소스에 영향을 미치는 전체 결정 체인입니다. 가장 흔한 실수는 베드 준비와 샤프트 정렬을 과소평가하는 것입니다. 나는 한 달 동안 작동한 후 새 펌프가 현장에서 어떻게 "노래"하기 시작하는지 보았습니다. — 조립하는 동안 휠을 장착한 후 샤프트의 런아웃을 확인하지 않았으며 베어링이 새 것이기 때문에 모든 것이 자체적으로 맞을 것이라고 생각했습니다. 일어나지 않았습니다.
준비는 이미 조립의 절반입니다
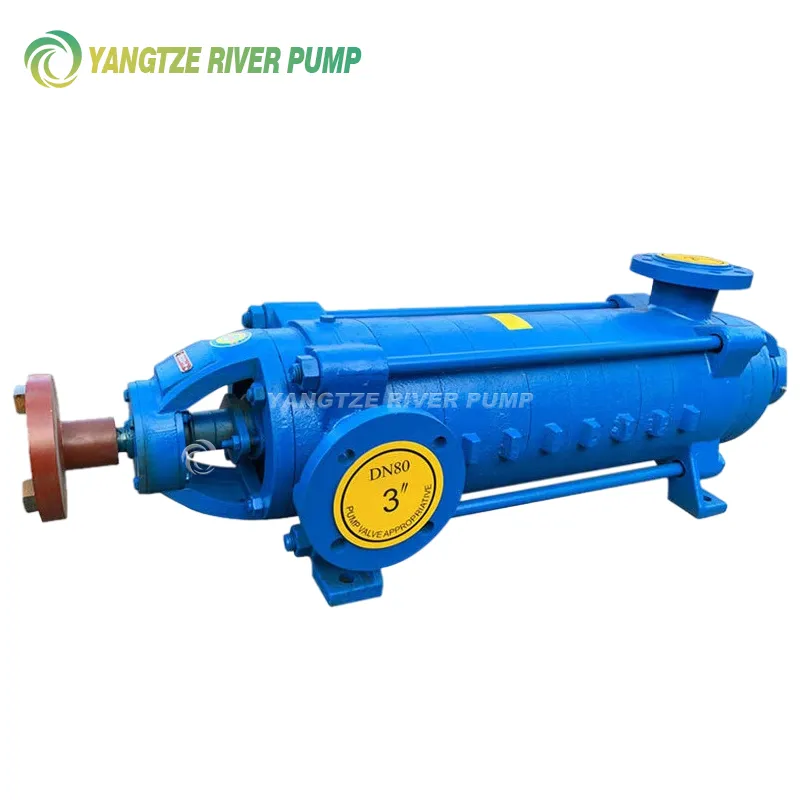
Zhejiang Yangzijiang Pumping Industry Co., Ltd.에서는 각 라인에 자체 제어 카드가 있습니다. 그러나 저는 항상 하우징의 베어링 시트 상태, 샤프트에 흠집이 없는지 등 기본적인 사항을 개인적으로 다시 확인합니다. 이는 다단계 모델의 경우 특히 중요합니다. 샤프트가 더 길고 중간에 약간의 편향이 있어도 조립 후 진동이 보장됩니다. 이 기기는 검증된 마이크로미터이자 표시 시계입니다. 그들 없이는 손이 없는 것과 같습니다.
시작하기 전에 모든 구성 요소를 설치 순서대로 배치했습니다. 사소해 보이지만 10단 펌프를 조립하다 보면 바로 그 스페이서 부시를 찾게 되는데... 시간이 촉박해집니다. 실제 사례: 선형 원심 펌프의 경우 약간의 위험을 감수하면서 밀봉 링을 즉시 거부하는 것이 중요합니다. 압력 하에서 테스트를 실행하는 동안 누출이 발생하므로 모든 것을 다시 분해해야 합니다.
청소. 부품은 생산 당시부터 깨끗해 보입니다. 그러나 금속 먼지, 작은 부스러기 등은 어디에나 있습니다. 특히 고정 링의 홈에 있습니다. 압축 공기로 불어낸 다음 보푸라기가 없는 천으로 닦아냅니다. 그렇지 않으면 연마재가 유압 부품에 들어가거나 더 나쁘게는 베어링 어셈블리에 들어가게 됩니다. 자체 프라이밍 펌프를 조립할 때 이미 50시간 후에 작동이 중단된 사례가 있었습니다. 우리는 그것을 분해했습니다. 동일한 먼지로 인해 오일에 마모 흔적이 있었습니다.
주요 구성 요소: 샤프트 및 유압 장치
샤프트 어셈블리는 프로세스의 핵심입니다. 여기서는 서두르지 마세요. 임펠러는 일반적으로 억지 끼워 맞춤으로 샤프트에 맞습니다. 휠을 예열하고 조심스럽게 누릅니다. 시트가 뒤틀림 없이 어깨에 완전히 맞는지 확인하는 것이 중요합니다. 나는 표시기를 사용하여 휠의 외경을 따라 런아웃을 확인합니다. 우리는 0.05mm 이하의 엄격한 공차를 가지고 있습니다. 그 이상인 경우 제거하고 이유를 찾아보겠습니다. 가끔 문제는 샤프트 자체에 있었고, 휠 구멍에 작은 흠집이 있었습니다.
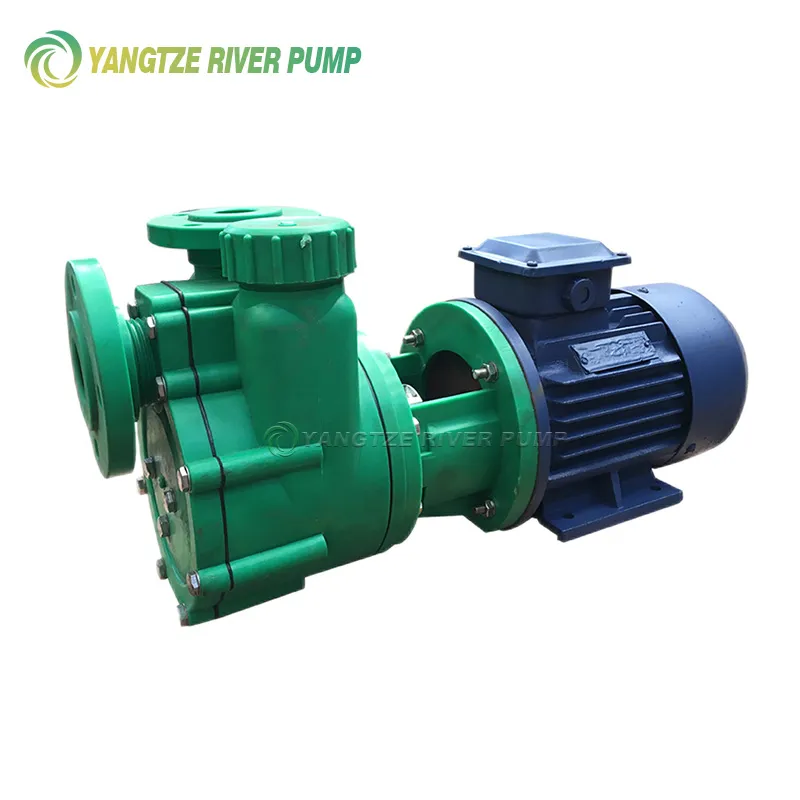
다음은 보호 부싱과 씰을 설치하는 것입니다. 환경이 열악한 화학 펌프의 경우 재료에 특별한 주의를 기울여야 합니다. 우리 제품군에는 플라스틱 화학 펌프가 있으며 고유한 뉘앙스가 있습니다. 폴리프로필렌 또는 PVDF는 조일 때 "처짐"될 수 있으므로 너트의 조임 토크는 토크 렌치를 사용하여 데이터 시트에 엄격하게 따릅니다. 너무 세게 조이면 플랜지가 깨질 수 있습니다. 조이지 않으면 새어 나옵니다.
밀봉하다. 기계식 메카니칼 씰은 가장 변덕스러운 부분입니다. 링의 표면은 완벽하게 깨끗해야 합니다. MU 제조사에서 권장하는 윤활유만을 사용합니다. 범용 실리콘을 사용해 본 적이 있습니다. 뜨거운 물에 닿으면 중합되어 처음 시작할 때 씰이 붙어 있습니다. 인생에 대한 교훈. 이제 TM 전용 특수 페이스트만 사용 가능합니다.
하우징 조립 및 최종 정렬
조립된 로터를 하우징에 설치합니다. 여기서 가장 중요한 것은 디퓨저나 본체 부분의 휠 블레이드를 만지지 않는 것입니다. 특히 다단 펌프에서는 여유 공간이 작습니다. 나는 조심스럽게 시작하고 손으로 샤프트를 돌립니다. 회전은 문지르지 않고 완전히 자유로워야 합니다. 약간의 저항이라도 느껴지면 중지하십시오. 꺼내서 흔적이 어디에 있는지 확인합니다. 대부분의 경우 문제는 개스킷 변형 또는 O-링 변위입니다.
볼트로 몸체를 조이십시오. 패턴에 따라 점차적으로 십자형으로 조입니다. 플랜지가 급격하게 뒤틀리면 개스킷이 고르게 압축되지 않고 누출됩니다. 미리 조인 후 샤프트를 다시 돌립니다. 때로는 하우징의 장력으로 인해 샤프트가 "걸릴" 수 있습니다. 모든 것이 정상이면 그 순간을 여권으로 가져옵니다.
마지막 단계는 플레이트나 프레임에 설치하고 드라이브와 정렬하는 것입니다. 펌프가 잘 조립됐는데 엔진에서 진동이 난다고 해서 이를 무시하는 경우가 많습니다. 저는 레이저 센터링 머신을 사용합니다. 평행도 및 각도 변위에 대한 공차는 0.05mm 이내입니다. 조립된 모듈의 강력한 수중 펌프에 특히 중요합니다. 제대로 정렬되지 않음 - 단 몇 백 시간 만에 진동, 커플링 마모, 베어링 고장.
작업 결과에 따른 테스트
조립된 펌프는 테스트 벤치로 보내집니다. 당사 웹사이트 https://www.yangtzeriverpump.ru에서 매개변수 제어 기능을 갖춘 본격적인 라인의 모습을 확인할 수 있습니다. 하지만 나에게 중요한 것은 단지 여권에 따른 특성(압력, 흐름)을 취하는 것이 아니라 그 단위를 듣고 느끼는 것입니다. 출시 첫 순간이 가장 많은 것을 드러냅니다.
베어링 유닛의 소리를 듣습니다. 고주파 울부짖음이나 두드리는 소리가 없어야 합니다. 진동 센서 수치를 살펴봅니다. 안정적인 상태를 유지하지 않고 RPM에 따라 진동이 증가하는 경우 이는 위험 신호입니다. 로터 불균형 또는 잔류 정렬 불량일 수 있습니다. 한번은 마그네틱 펌프를 테스트하던 중 특정 주파수에서 이상한 진동이 발생했습니다. 불균형은 임펠러 자체가 아니라 조립 후 샤프트의 자화로 인해 발생한 것으로 밝혀졌습니다. 설치 전에 자성을 제거해야했습니다.
난방을 확인해요. 베어링 하우징은 따뜻해야 하지만 뜨겁지는 않습니다. 갑작스러운 가열은 과도한 조임 또는 윤활 부족을 나타냅니다. 공칭 모드에서 30분 동안 작동한 후 정지하고 식힌 다음 모든 분리 가능한 연결부에 누출이 있는지 확인합니다. 종종 미세 누출은 열 주기 후에만 나타납니다.
당신을 소중하게 가르치는 실수
원칙은 일반적이지만 다이어프램 펌프 조립에 대한 한 가지 나쁜 경험에 대해 말씀 드리겠습니다. 복잡한 운동학과 많은 관절이 있었습니다. 급해서 조인 후 모든 로드의 자유로운 움직임을 확인하지 못했습니다. 벤치에서 작동하는 것처럼 보였지만 부하가 걸린 현장에서는 한 관절의 마찰 증가로 인해 다이어프램이 파손되었습니다. 클라이언트가 반품했습니다. 그 후, 왕복동 장치가 있는 펌프의 경우 힘 측정기를 사용하여 모든 관절의 움직임을 수동으로 확인하는 추가 작업을 도입했습니다. 작은 일이지만 실패를 예방해줍니다.
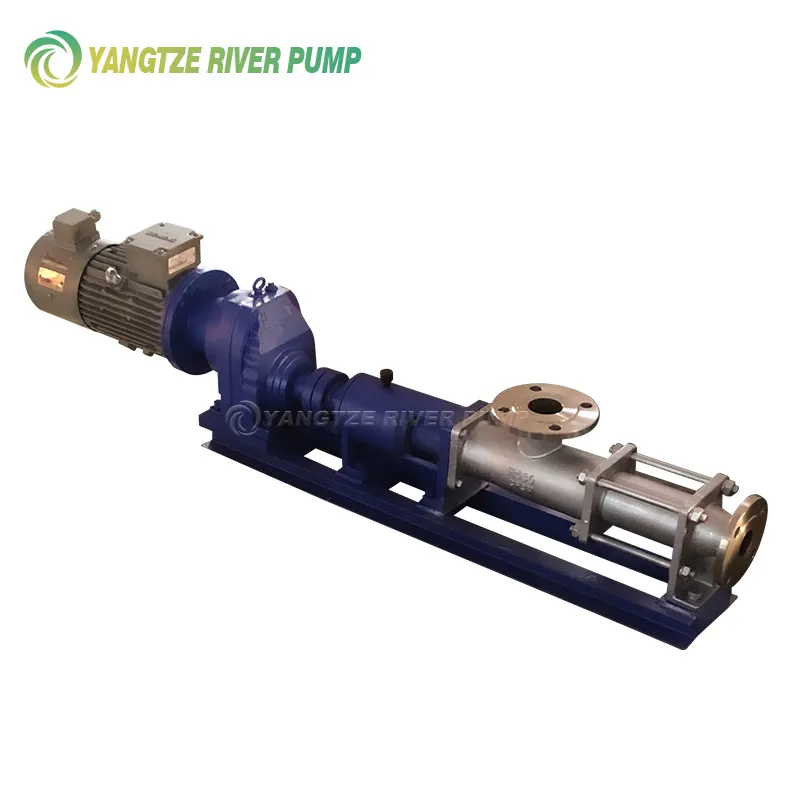
또 다른 요점은 공차를 다루는 것입니다. 예를 들어 단일 나사 펌프에 대한 문서에는 회전자와 고정자 사이에 상당히 큰 간격이 있음이 나와 있습니다. 그러나 한 방향으로 최대 공차로 조립한 다음 펌프가 점성 액체에서 작동하면 성능이 떨어집니다. 따라서 마모에 대한 여유를 두고 허용 범위의 중간에 가깝게 수집하려고 합니다. 이것은 지시에 따른 것이 아니며 이미 실천에서 나온 것입니다.
전반적으로,원심 펌프 어셈블리알고리즘은 아니지만 지속적인 피드백을 받는 프로세스입니다. 부품을 봅니다. 상태를 평가하고 노드를 설치합니다. 부품이 다른 부품과 어떻게 상호 작용하는지 확인합니다. 우리가 생산하는 것처럼 8개의 전체 라인이 있어도 최종 품질은 여전히 조립하는 사람들의 관심과 공정 이해에 달려 있습니다. 자동 스탠드는 샤프트를 수동으로 돌릴 때 약간의 마찰을 감지하지 않습니다. 이것이 바로 간단하게 조립된 장치와 올바르게 조립된 장치의 차이이며, 고객 현장에서 수년 동안 문제 없이 작동합니다.
해당제품
관련 제품